
 tl
Get Free Quote 

Pagsali sa Plastic Pipe: Maaasahang Solvent, Heat Fusion at Mechanical Methods
Balita sa Industriya-Ang bawat installer ay natututo ng parehong aral nang maaga: ang plastic pipe ay madaling putulin at nakakagulat na maselan na sumali. Ang isang kasukasuan na mukhang malinis ay maaaring umiyak nang maraming buwan, at ang isa na sinugod sa malamig na umaga ay maaaring bumitaw sa unang pagkakataon na ang system ay nasubok sa presyon. Ang nakapagpapatibay na bahagi ay ang bawat plastik na materyal ay may paraan ng pagsasama na tunay na nababagay dito. Kapag alam mo na kung aling paraan ang nabibilang sa kung aling pipe, ang trabaho ay hihinto sa pagiging hula at magsisimulang maging routine.
Gumagawa kami ng mga PPR, PVC at PE pipe system mula noong 2003, at ang malaking bahagi ng mga tanong na umaabot sa aming technical team ay talagang sumasali sa mga tanong. Aling semento, gaano katagal hawakan, bakit hindi pantay ang butil, bakit may sinulid na siko ang pumutok. Kinokolekta ng gabay na ito ang mga sagot na pinakamadalas naming ibigay, kasama ang maliliit na gawi na naghihiwalay sa isang joint na tumatagal ng tatlumpung taon mula sa isa na tumatagal ng isang season.
Ang Materyal ang Nagpapasya sa Pinagsamang, Hindi sa Kabaligtaran
Bago pumili ng mga tool, kumpirmahin kung ano talaga ang nasa iyong kamay. Sinasaklaw ng plastik na tubo ang isang pamilya ng mga materyales na may ibang kakaibang kemikal at thermal na pag-uugali, at ang paraan ng pagsasama ay sumusunod mula doon:
- PVC-U ay pinagsama sa solvent na semento, at gayundin sa sinulid o gasketed mechanical fitting sa gawaing pagpapatuyo.
- PPR ay pinagsama ng heat fusion, karaniwang tinatawag na socket welding o hot-melt welding. Kung saan kailangan ang koneksyon ng metal, ang mga insert na may sinulid na tansong babae ay hinuhubog sa kabit.
- PE at HDPE ay pinagsama ng butt fusion, electrofusion o compression fitting, depende sa diameter at access sa site.
- PE-RT underfloor heating pipe ay hindi solvent-welded o heat-fused on site; kumokonekta ito sa pamamagitan ng mga mekanikal na manifold at compression o push-fit fitting.
Dalawang panuntunan ang nakakatipid ng malaking problema. Huwag kailanman mag-solvent-weld ng PPR o PE, at huwag maglagay ng hot-melt welder sa PVC. Wala alinman sa magkasanib na hawakan, at parehong naglalabas ng hindi kanais-nais na mga usok habang nabigo.
Solvent Cement Welding: Ang Standard PVC Pamamaraan
Ang solvent na semento ay hindi pandikit sa kahulugan ng sambahayan. Pinapalambot nito ang mga ibabaw ng tubo at angkop upang ang dalawang materyales ay magsama sa isang tuluy-tuloy na dingding. Kaya naman mas mahalaga ang paghahanda sa ibabaw kaysa sa tatak sa lata.
Ihanda nang maayos ang mga ibabaw
Gupitin ang parisukat ng tubo gamit ang ratchet cutter o fine-tooth saw, pagkatapos ay tanggalin ang burr gamit ang kutsilyo o reamer at i-chamfer nang bahagya ang gilid upang makapasok ito sa socket nang hindi nasisira ang semento. Punasan ang magkabilang ibabaw ng malinis na tuyong tela. Kung saan ang panimulang aklat ay kinakailangan ng lokal na code, ilapat ito at hayaan itong mag-flash. Ang isang mamasa o maalikabok na tubo ay bubuo ng isang kasukasuan na may nakatagong channel sa loob nito.
Ilapat, tipunin, at hawakan
Pahiran ng semento ang dulo ng tubo, pagkatapos ay balutin ang loob ng socket, gumagana nang mabilis at pantay. Itulak ang tubo pauwi sa isang quarter na pagliko upang kumalat ang semento at makalabas ang anumang nakulong na hangin, at hawakan ito nang mahigpit sa loob ng labinlimang hanggang tatlumpung segundo. Punasan ang labis na butil sa paligid ng balikat, pagkatapos ay iwanan ang magkasanib na ganap na hindi nakakagambala. Ang isang quarter turn ay ang pagkakaiba sa pagitan ng isang joint na pumasa sa isang pagsubok at isa na tumutulo sa likod ng isang pader makalipas ang anim na buwan.
Igalang ang oras ng pagpapagaling
Ang mga solvent-welded joints ay nakakakuha ng lakas habang ang solvent ay sumingaw, kaya ang oras ng paggamot ay depende sa diameter, kapal ng pader at temperatura. Ang mga maliliit na domestic drainage joint ay maaaring mahawakan nang medyo mabilis, habang ang mas malalaking pressure joint ay nangangailangan ng mas matagal bago ang pagsubok. Ang malamig na panahon ay nagpapabagal sa proseso; ang basa, nagyeyelo o mahangin na mga kondisyon ay maaaring makasira dito. Kung ang isang joint ay dapat masuri sa parehong araw, ilagay iyon sa iskedyul mula sa simula sa halip na matuklasan ito sa pump.
Para sa drainage at tubig-ulan, isang karaniwang PVC straight coupling ang workhorse ng buong pamamaraan, at ang pagkakaroon ng tamang sukat sa van ay maiiwasan ang improvisasyon:
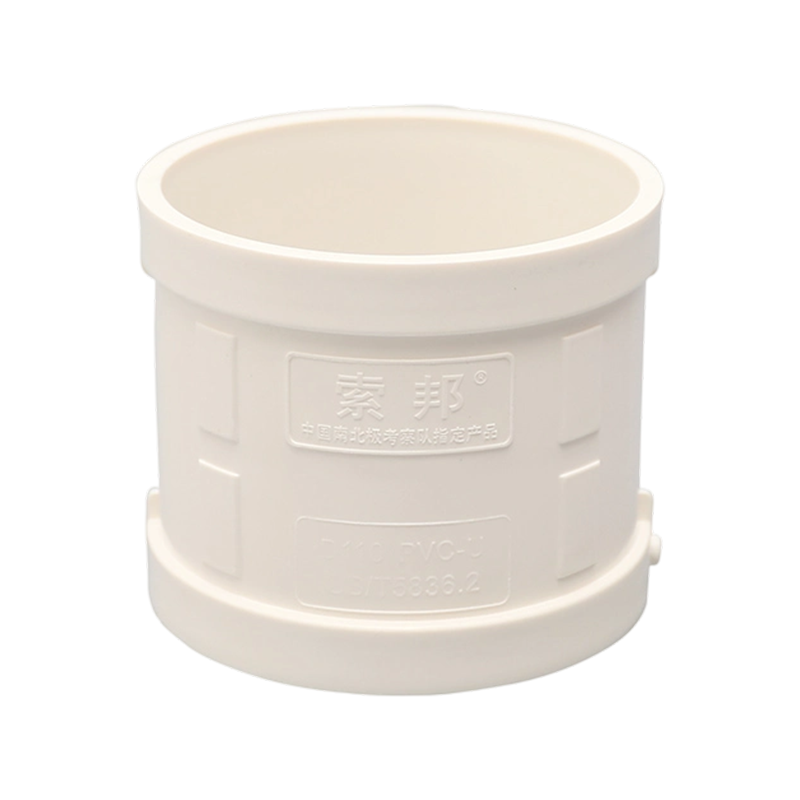 PVC Straight Couplings para sa Drainage at Rainwater Run Available mula D50 hanggang D315, ang mga PVC coupling na ito ay umaangkop sa drainage at pipework ng tubig-ulan kung saan mahalaga ang mga tamang sukat at maaasahang koneksyon. Tingnan ang Produkto →
Heat Fusion: Paano Talagang Pinagsasama ang Mga PPR Pipe
Ang PPR socket welding ay mabilis at, kapag natutunan ang ritmo, lubos na maaasahan. Ang mahahalagang sequence ay pareho sa bawat diameter:
- Gupitin ang parisukat ng tubo at markahan ang lalim ng pagpasok sa labas gamit ang isang lapis o marker.
- Dalhin ang welding tool hanggang sa temperatura, karaniwang nasa 260 °C, at maghintay hanggang kumpirmahin ito ng indicator. Ang isang tool na nagpapainit pa rin ay gumagawa ng malamig na kasukasuan.
- Painitin ang tubo at ang kabit sa parehong oras, isa sa bawat panig ng tool, na itinutulak ang pareho sa kani-kanilang mga dies nang hindi umiikot.
- Alisin ang pareho, pagkatapos ay itulak ang tubo sa socket sa isang tuwid na paggalaw, sa lalim na marka, nang hindi umiikot.
- Hawakan ang joint habang lumalamig ito. Ang anumang paggalaw sa mga unang segundo ay lumilikha ng mahinang linya sa hinang.
Mga kaliskis ng oras ng pag-init na may kapal ng pader kaysa sa labas lamang ng diameter. Ang karaniwang mga panimulang punto ay humigit-kumulang limang segundo sa 20 mm, pitong segundo sa 25 mm at walong segundo sa 32 mm, ngunit palaging sundin ang talahanayan ng angkop na tagagawa, dahil nag-iiba ang kapal ng pader sa pagitan ng mga klase ng presyon. Ang mahalaga ay ang pagkakapare-pareho: ang parehong bilang sa bawat joint, isang nakikita at kahit na butil sa paligid ng balikat, at walang palatandaan ng scorching o isang lumubog na linya ng weld.
Ang isang plain equal coupling ay ang pinakamagandang lugar para sanayin ang timing, dahil ang mahinang weld ay agad na makikita sa isang pressure test:
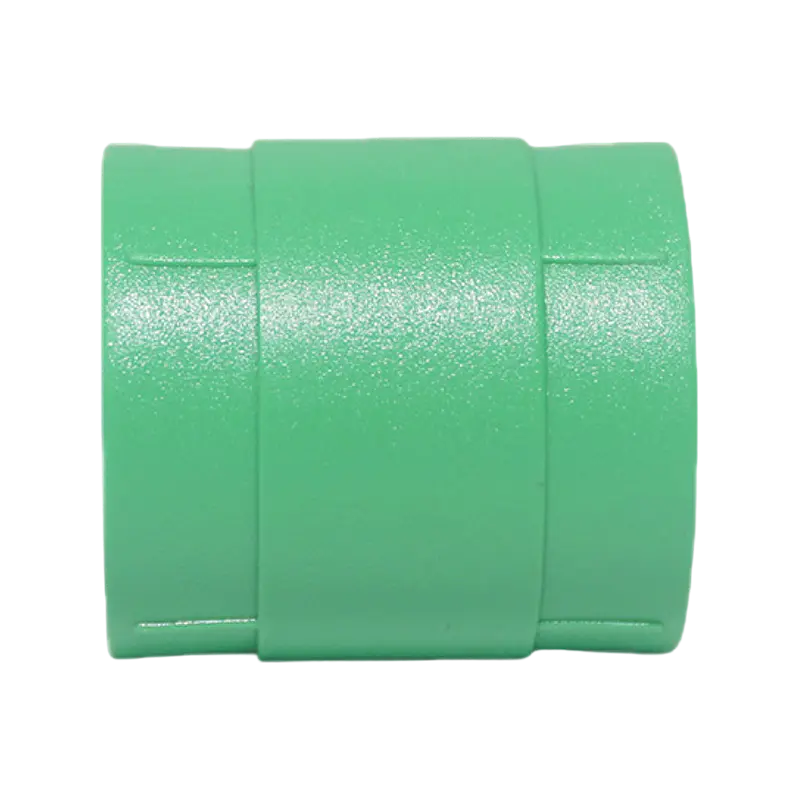 D25 Equal PPR Coupling para sa Hot-Melt Practice Isang D25 equal coupling sa PPR hot-melt range, kapaki-pakinabang para sa pagsasanay ng magkasanib na timing bago ang pagsubok ng presyon ng pipework ng supply ng tubig. Tingnan ang Produkto →
Butt Fusion at Electrofusion para sa HDPE
Ang mas malalaking polyethylene mains ay pinagdugtong ng butt fusion: ang mga dulo ng tubo ay nakaharap sa patag, nakahanay, pinainit sa isang plato at pagkatapos ay pinagdikit sa ilalim ng kontroladong presyon. Ang pagkakahanay at kontrol ng presyon ay ang lahat dito, kaya naman ang makina at ang mga sukat nito ay nararapat na higit na pansinin kaysa sa tubo. Ang electrofusion ay tumatagal ng kabaligtaran na diskarte para sa mga awkward na sitwasyon. Ang isang kabit na may naka-embed na heating coil ay ikinakapit sa mga nasimot, nilinis na dulo ng tubo, at ang isang control unit ay naglalapat ng tumpak na boltahe para sa isang nakapirming cycle. Ito ay mas mabagal sa bawat joint at nangangailangan ng malinis, tuyo na mga kondisyon, ngunit ito ay gumagana sa isang trench kung saan ang isang butt fusion rig ay hindi magkasya.
Mga Mechanical Joints: May sinulid, Compression at Push-Fit
Hindi dapat permanenteng lahat ng koneksyon. Hinahayaan ng mga sinulid na koneksyon ang isang linya ng PPR o PVC na magwakas sa isang balbula, gripo, bomba o metal na tubo, at mga brass na babaeng insert ay ginawa para sa eksaktong gawaing iyon. Balutin ang male thread gamit ang PTFE tape o isang sealing cord, higpitan ng kamay, pagkatapos ay magdagdag ng hindi hihigit sa isa o dalawang pagliko gamit ang isang wrench. Ang sobrang higpit ay ang pinakakaraniwang dahilan ng split brass insert, at karaniwan itong nangyayari sa huling quarter turn.
Ang mga compression fitting ay nananatiling praktikal na pagpipilian para sa mga linya ng serbisyo ng PE, irigasyon at mga loop ng pag-init ng PE-RT, kung saan ang isang insert na manggas ay sumusuporta sa tubo at ang isang nut ay nag-compress ng isang olive dito. Ang mga push-fit fitting ay mas mabilis at talagang kapaki-pakinabang para sa pag-aayos, ngunit umaasa sila sa isang malinis, parisukat, walang burr na hiwa at isang ganap na nakapasok na tubo; ang isang tubo na humihinto sa malapit sa grab ring ay hahawak sa mababang presyon at bibitaw sa mataas na presyon. Kung saan ang plastic ay nakakatugon sa metal sa isang pump room, isang flanged transition o isang dedikadong material-change adapter ang mas ligtas na detalye.
Paghahambing ng Mga Paraan ng Pagsali
Ang talahanayan sa ibaba ay nagbubuod kung paano naiiba ang mga pamamaraan sa pagsasanay. Gamitin ito bilang panimulang punto para sa pagpaplano, pagkatapos ay kumpirmahin ang mga partikular na kinakailangan para sa iyong diameter, klase ng presyon at lokal na code.
| Method | Mga tipikal na materyales | Mga pangunahing kagamitan | Mga karaniwang aplikasyon | Rework |
|---|---|---|---|---|
| Solvent na semento | PVC-U, CPVC | Putol, panimulang aklat, semento, aplikator | Drainase, tubig-ulan, conduit | Gupitin at gawing muli |
| Socket fusion | PPR, PP-RCT | Hot-melt welder, namatay, pamutol | Mainit at malamig na supply ng tubig | Gupitin at muling i-fuse |
| Butt fusion | HDPE, PP | Fusion machine na may nakaharap na tool | Mains na tubig, alkantarilya, malaking butas | Gupitin at muling i-fuse |
| Electrofusion | HDPE, PE100 | Control unit, scraper, clamps | Pag-aayos, masikip na trenches | Gupitin at i-clamp muli |
| Threaded | PPR na may mga insert na tanso, PVC | Sealant tape, wrench | Mga balbula, gripo, mga paglipat ng metal | Alisin ang tornilyo at muling i-seal |
| Compression at push-fit | PE, PE-RT, PEX | Cutter, spanner, deburring tool | Mga loop ng pag-init, mga linya ng serbisyo, mabilis na pag-aayos | Bitawan at gawing muli |
Mga Pagkakamali na Madalas Naming Nakikita sa Site
- Mga pamamaraan ng paghahalo sa mga materyales. Ang isang solvent-welded joint sa PPR, o isang hot-melt joint sa PVC, ay palaging mabibigo. Suriin muna ang pagmamarka sa dingding ng tubo.
- Paggawa gamit ang basa o maruming ibabaw. Ang tubig ay nagpapalabnaw ng solvent na semento at ang kontaminasyon ay nagpapahina sa isang fusion weld. Patuyuin ang tubo at punasan ito.
- Masyadong maaga ang pagsubok. Ang mga solvent joints at fusion joints ay parehong nangangailangan ng oras. Ang pagsubok sa presyon ng isang sistema na na-assemble isang oras na mas maaga ay walang pinatutunayan maliban sa kawalan ng pasensya.
- Pag-twist sa panahon ng pagsasanib. Tama ang quarter turn para sa solvent cement at mali para sa hot-melt weld, kung saan maaari itong lumikha ng spiral weak point.
- Hindi pinapansin ang thermal movement. Ang mahabang tuwid na pagtakbo ay nangangailangan ng allowance ng pagpapalawak, kung iyon ay nagmula sa isang layuning ginawang expansion joint o isang pagbabago ng direksyon.
- Overightening threads. Ang mga pagsingit ng tanso ay tahimik na pumutok at tumutulo sa ilalim ng tape kung saan walang tumitingin.
Pagpili ng Mga Fitting at Pagruruta ng Pipe
Ang pagsali ay kalahati lamang ng trabaho; ang kalahati ay nagpapasya kung paano napupunta ang linya mula sa isang punto patungo sa isa pa. Ang isang mahabang radius sweep o isang pares ng 45-degree na siko ay lumilikha ng mas kaunting resistensya at stress kaysa sa isang mahigpit na 90-degree na liko, na mahalaga sa mga linya ng mainit na tubig kung saan gumagana na ang thermal expansion laban sa iyo. Kung saan ang isang run ay kailangang lansagin para sa pagpapanatili, ang isang unyon ay nagkakahalaga ng dagdag na gastos. Kung saan ang tubo ay paulit-ulit na nagbabago ng direksyon sa isang silid ng halaman, planuhin ang angkop na pagkakasunud-sunod sa papel bago gupitin ang anuman.
Pinagsama-sama namin ang isang maikling paghahambing ng mga baluktot at angled na mga kabit na sumasaklaw sa bahagi ng pagkawala ng presyon ng desisyong ito nang mas detalyado: kung tumitimbang ka ng isang liko laban sa isang pares ng mga siko, ang mga praktikal na pagkakaiba ay sulit na basahin bago ka mag-cut . Para sa karamihan ng gawaing pamamahagi ng mainit na tubig, ang isang mahusay na ginawang 90-degree na siko ay nananatiling karaniwang pagpipilian:
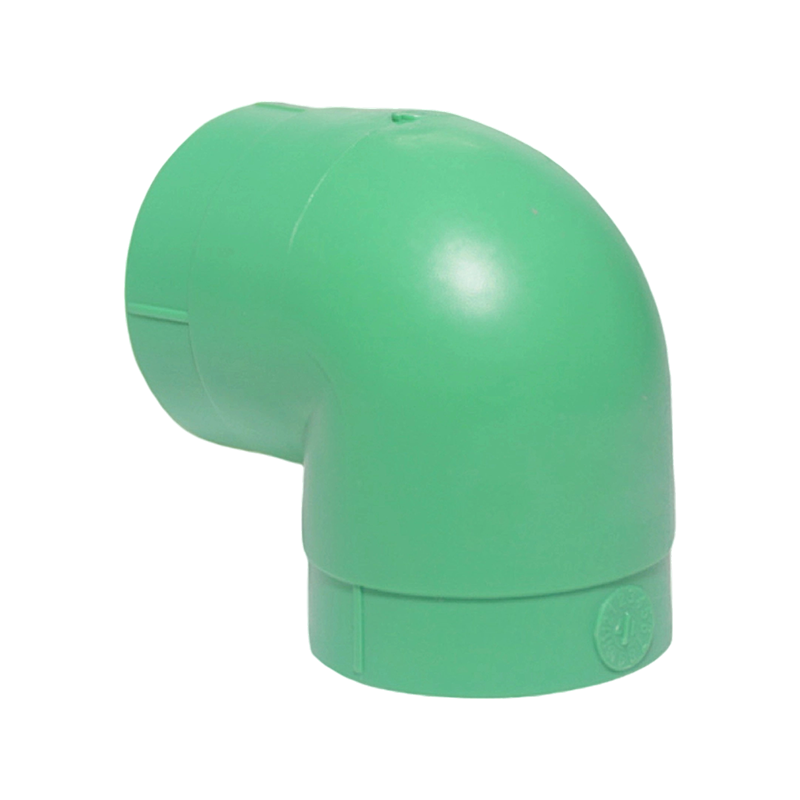 PPR D25 90-Degree Elbow para sa Hot Water Distribution Isang D25 hot-melt PPR elbow para sa 90-degree na pagliko sa pipework ng supply ng tubig, na angkop sa mga karaniwang layout ng pamamahagi ng mainit na tubig. Tingnan ang Produkto →
Isang Pangwakas na Salita sa Pagsubok
Anuman ang paraan na iyong ginamit, subukan ang system ng maayos sa halip na sana. Punan nang dahan-dahan, ilabas ang hangin, itaas ang presyon sa mga yugto sa halaga ng pagsubok at hawakan ito ng sapat na mahaba para sa mga pagbabago sa temperatura upang tumira. Maglakad sa linya at suriin ang bawat kasukasuan, hindi lamang ang mga hindi ka sigurado. Ang mga kasukasuan na nabigo ay mas madalas ang mga naipon nang nagmamadali kaysa sa mga pinagsama nang may pag-iingat.
Kung tumutukoy ka ng isang system at gusto mo ng pangalawang opinyon kung aling angkop ang angkop sa isang partikular na joint, natutuwa ang aming team na tumulong. Nagbibigay kami ng PPR, PVC at PE pipe at fitting para sa supply ng tubig, drainage, electrical conduit at underfloor heating projects, at ang pinakamabilis na paraan para sa isang malinaw na sagot ay karaniwang isang maikling mensahe na naglalarawan sa pipe, diameter at kung ano ang ikinokonekta nito. Ipadala sa amin ang mga detalye at babalik kami na may dalang rekomendasyon.
Ang aming produkto //
Magrekomenda ng Mga Produkto
Impormasyon sa Pakikipag-ugnayan.
 +86-13801995968
 +86-18017886575

 366, Lane 6995, Puxing Road, Fengxian District, Shanghai
Copyright © SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.